Neue Frässorte für stabile Standzeiten bei Titanlegierungen
Präzisionswerkzeuge allgemein
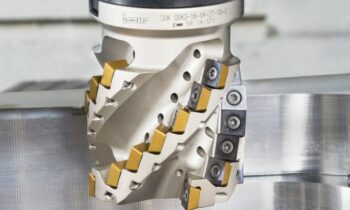
Sandvik Coromant stellt mit »GC1250« eine Frässorte für Wendeschneidplatten vor, die auf die Bearbeitung von Titanlegierungen ausgelegt ist. Die Kombination aus Hartmetalltechnologie und PVD-Beschichtung soll Standzeiten planbarer machen und Werkzeugbrüche reduzieren.
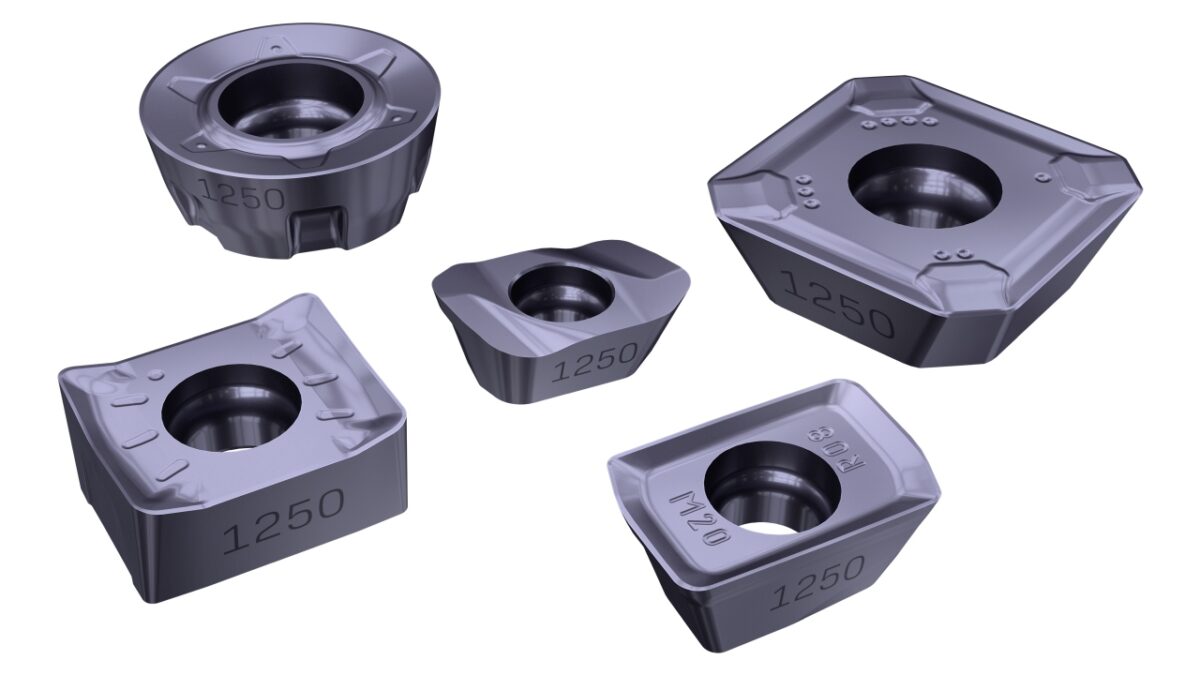
Die neue Frässorte ermöglicht verlässliche Standzeiten bei der Titanbearbeitung (Bild: Sandvik Coromant).
Mit »GC1250« hat Sandvik Coromant eine Frässorte für Wendeschneidplatten entwickelt, die auf die Bearbeitung von Titanlegierungen zugeschnitten ist. Die Sorte kombiniert die Hartmetalltechnologie »EthaCore« mit der Nano-Mehrschicht-PVD-Beschichtungstechnologie »Zertivo«. Ziel ist eine stabilere Zerspanung, bei der Standzeiten besser vorhersehbar sind und das Risiko ungeplanter Werkzeugbrüche sinkt.
Titan stellt die Zerspanung vor besondere Anforderungen. Die geringe Wärmeleitfähigkeit des Werkstoffs führt dazu, dass sich Wärme stark an der Schneidkante konzentriert. Dadurch können schneller Verschleiß, Ausbrüche und unerwartete Brüche der Wendeschneidplatte auftreten. Hier setzt die neue Lösung an: Das widerstandsfähige Substrat ist darauf ausgelegt, wechselnde thermische und mechanische Belastungen besser aufzunehmen.
Ausgelegt für Schrupp- und Vorschlichtbearbeitung
Die Frässorte ist für die Schrupp- bis Vorschlichtbearbeitung von Titanlegierungen optimiert. Sie wurde für die Nassbearbeitung entwickelt und ist für mehrere »CoroMill«-Fräser verfügbar, darunter Eck-, Plan-, Nuten-, Highfeed- und Profilfräser. Sandvik Coromant spricht damit Fräsoperationen an, bei denen Prozesssicherheit und kalkulierbare Standzeiten eine zentrale Rolle spielen. Wenn Wendeschneidplatten seltener unerwartet ausfallen, lassen sich Bearbeitungsprozesse verlässlicher planen. Das ist insbesondere bei anspruchsvollen Titananwendungen relevant, bei denen hohe Temperaturen an der Schneidkante und wechselnde Belastungen die Prozessstabilität beeinflussen.
 Lukas-Erzett GmbH & Co. KG
Gebrüder-Lukas-Str. 1
D-51766 Engelskirchen
02263 84-0
le@lukas-erzett.de
www.lukas-erzett.com
 Hartmetall-Werkzeugfabrik Paul Horn GmbH
Horn-Str. 1
D-72072 Tübingen
07071 7004-0
info@de.horn-group.com
www.horn-group.com