Anschlagtechnik: Hebepraxis im Maschinenbau: Routine mit Risiko
Bauelemente
Hebevorgänge gehören im Maschinenbau zu den zentralen Arbeitsschritten – oft unspektakulär, aber technisch hochsensibel. Dabei ist selten eine ideale Hebesituation gegeben, und viele Komponenten weisen komplexe Geometrien oder asymmetrische Gewichtsverteilungen auf. Unter solchen Bedingungen stoßen einfache Anschlagpunkte schnell an ihre Grenzen. Hochwertige Anschlaglösungen von RUD können hier entscheidend zur Prozesssicherheit beitragen – vorausgesetzt, sie passen zum realen Lastfall.
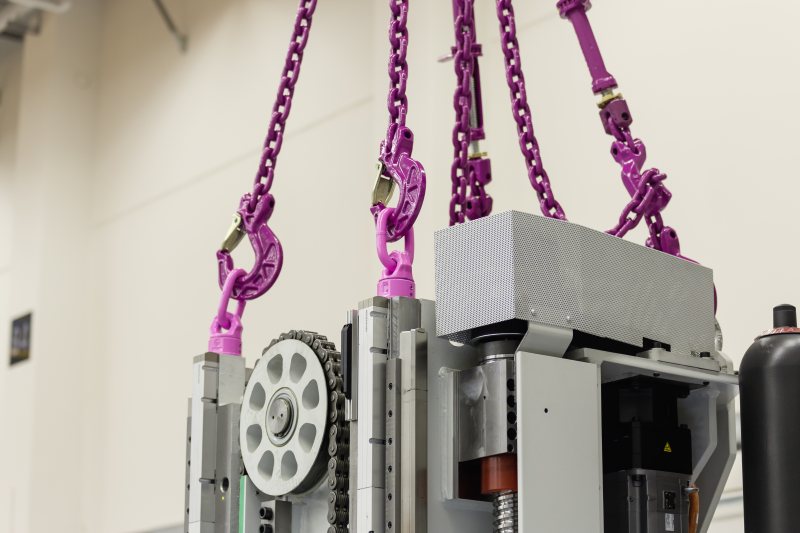
Kugelgelagerte Wirbelböcke nehmen bei Dreh- und Schwenkbewegungen unter hoher Last wechselnde Lastwinkel und Kraftrichtungen zuverlässig auf. So lassen sich schwere Baugruppen exakt drehen, aufrichten oder ablegen (Bild: RUD).
Im Maschinenbau müssen regelmäßig Baugruppen wie Werkzeuge, Getriebemotoren, Hydraulikmodule oder Schweißvorrichtungen bewegt werden. Schon beim Anheben entstehen jedoch mögliche Fehlbelastungen. Die Last hängt leicht schräg, der Anschlagwinkel verändert sich, die erreichbaren Anschlagpunkte sind begrenzt oder ungünstig angeordnet. Hinzu kommt, dass Anschlagpunkte bei neuen Maschinengenerationen häufig unverändert aus Vorgängerbaureihen übernommen werden, obwohl sich Gewicht, Abmessungen oder Anbauteile zwischenzeitlich gegebenenfalls verändert haben. Sicherheitsreserven schmelzen so unbemerkt zusammen und es entstehen Belastungssituationen, die häufig erst im Betrieb sichtbar werden, ihren Ursprung aber in der konstruktiven Auslegung haben.
Anschlagpunkte müssen Kräfte klar und über kurze Lastpfade in tragende Bereiche einleiten; Fehlbelastungen sind zu vermeiden. Wer Tragfähigkeiten, Winkelannahmen oder Lastverteilung nicht aktualisiert, schafft Schwachstellen, die sich später kaum kompensieren lassen. Sichere Hebevorgänge beginnen daher mit einer vorausschauenden Planung: Klare Montage- und Prüfvorgaben sowie nachvollziehbare Angaben zu zulässigen Winkeln, Mehrstrangfaktoren und WLL-Werten sind dabei ebenso wichtig wie eine gute Erreichbarkeit für wiederkehrende Servicearbeiten. In der Praxis zeigt sich zudem, dass Hebeanforderungen selten isoliert auftreten. Meist beeinflusst eine Kombination aus engen Einbauräumen, wechselnden Zugrichtungen, asymmetrischen Lasten oder Bewegungsanforderungen den Hebevorgang. Entsprechend müssen Anschlagpunkte stets im Zusammenspiel aller relevanten Parameter bewertet werden – von Masse und Schwerpunktlage über Anschlagwinkel bis zu Einbauraum und Umgebungsbedingungen.
Wenn statische Anschlagpunkte an Grenzen stoßen
Im Maschinenbau erfolgen die wenigsten Hebevorgänge in idealer Vertikallast. Häufig müssen Anschlagpunkte seitlich an der Last angebracht werden, sodass diese Verdrehungen der Last oder Zugrichtungen quer zur Ringebene aufnehmen müssen. Solche Querbelastungen sind häufig unvermeidbar, etwa wenn Maschinenmodule aus engen Verkleidungen herausgehoben werden oder Bauteile ungünstig befestigt sind. Statische Ringschrauben nach DIN 580 stoßen hier an ihre Grenzen, da sie sich unter Querlasten aufdrehen, überdrehen oder gar abscheren können. Anschlagpunkte, die sich in der realen Zugrichtung ausrichten können, reduzieren hingegen die entstehenden Biege‑ und Scherkräfte deutlich. Sie verhindern so ein ungewolltes Aufdrehen oder Überdrehen und es entstehen reproduzierbare Hebevorgänge, auch wenn die Zugrichtung mehrfach wechselt oder Anschlagpunkte nur temporär genutzt werden, etwa für einen Werkzeugwechsel.
Für das Heben und Ausrichten besonders großer oder schwerer Bauteile wie Maschinenbetten oder Rahmenstrukturen sind einfache statische Ringschrauben ebenso wenig geeignet. Denn bei solchen bewussten Dreh- und Schwenkbewegungen unter hoher Last müssen Anschlagpunkte wechselnde Lastwinkel und Kraftrichtungen zuverlässig aufnehmen. Kugelgelagerte Wirbelböcke wurden gezielt für solche Anwendungen konzipiert. Sie erlauben große Schwenkwinkel, wodurch schwere Baugruppen zum Beispiel präzise gedreht, aufgerichtet oder abgelegt werden können. Dabei können die Kräfte zuverlässig aufgenommen werden, auch wenn sich die Zugrichtung mehrfach ändert. In der Endmontage großer Maschinen oder beim Handling massiver Werkzeuge ist dies entscheidend für ein exaktes und sicheres Positionieren.
Sicher anschlagen bei engem Bauraum
Neben seitlichen Zugkräften und Lastgewicht kann auch der zur Verfügung stehende Bauraum ein limitierender Faktor sein. Viele Maschinen bieten nur eingeschränkte Montagefreiheit für Anschlagpunkte, etwa aufgrund von Störkonturen, Gehäusewänden oder elektrischen Baugruppen. Gleichzeitig müssen die Anschlagpunkte so ausgelegt sein, dass sie sich bei Bedarf problemlos abnehmen und im Servicefall ebenso zuverlässig wieder anbringen lassen. Hier spielen kompakte, drehbare Anschlagpunkte wie Lastböcke ihre Stärken aus. Sie kombinieren eine geringe Bauhöhe mit hoher Tragfähigkeit und 360-Grad-Drehbarkeit, was das Ausrichten des Bügels in Kraftrichtung erlaubt. Die kompakte Bauform erleichtert die Montage an schwer zugänglichen Stellen, die exzentrische Bauform des Lastbocks sorgt für ein automatisches Ausrichten in Kraftrichtung. Besonders beim regelmäßigen Ein- und Ausbau von Pumpenmodulen, Werkzeugträgern oder Maschinenoberteilen verbessert dies die Sicherheit der Hebevorgänge deutlich.
Die beschriebenen Anforderungen – Schrägzug, eingeschränkte Platzverhältnisse sowie gezielte Dreh‑ und Schwenkbewegungen schwerer Bauteile – zeigen, wie unterschiedlich die Belastungssituationen im Maschinenbau ausfallen können. Hersteller wie RUD decken diese Bandbreite mit maßgeschneiderten Lösungen ab – von drehbaren Ringschrauben Typ »VRS-Starpoint« über besonders kompakte Lastböcke der Reihe »VLBG-Plus« bis zu unter Last drehbaren, kugelgelagerten Wirbelböcken der Serien »VWBG« und »VWBG-V«. Damit lassen sich selbst komplexe Hebesituationen – ob beim Anschlagen von oben oder seitlich am Bauteil – jederzeit kontrolliert, reproduzierbar und normgerecht realisieren.
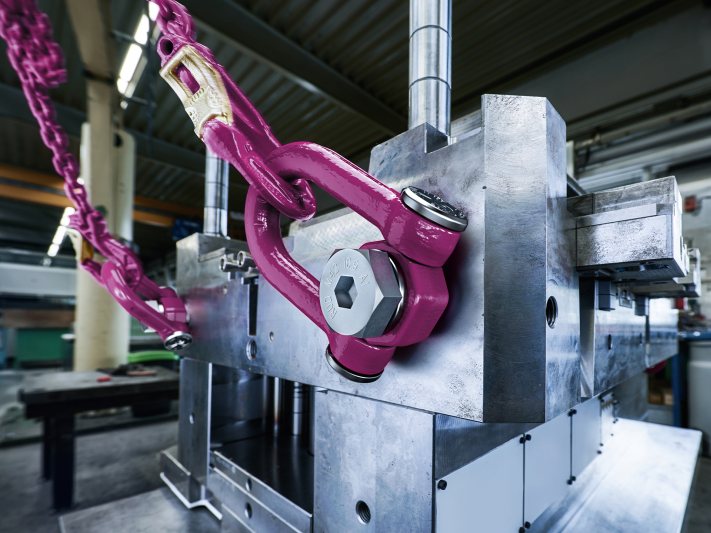
Die Federmechanik von »ACP‑Turnado« richtet den Bügel stets automatisch in Kraftrichtung aus und vermeidet somit Shock Loads (Bild: RUD).
Drehen, kippen, wenden, prüfen und dokumentieren
Auch das Problem der sogenannten Shock Loads lässt sich mit geeigneter Anschlagtechnik zuverlässig vermeiden. Sie entstehen, wenn Lasten wie Schweißvorrichtungen, Werkzeugträger oder Transportmodule für Einbau‑ oder Bearbeitungsschritte in eine neue Lage gebracht oder ausgerichtet werden müssen. Dabei verharrt der Bügel herkömmlicher zentrisch gelagerter Anschlagpunkte oft kurzzeitig in Querstellung und richtet sich erst im Laufe des Hebevorgangs schlagartig aus. Diese verzögerte Ausrichtung erzeugt ruckartige Kraftspitzen, die Anschlagmittel, Kran sowie Last in Mitleidenschaft ziehen und bei empfindlichen Baugruppen zu Schäden führen können. »ACP‑Turnado« von RUD verhindert diese kritische 90‑Grad‑Stellung: Seine Federmechanik richtet den Bügel stets automatisch in Kraftrichtung aus und vermeidet somit Shock Loads. Besonders in automatisierten Fertigungszellen oder bei häufigen Richtungswechseln erhöht dies die Prozesssicherheit erheblich.
RUD legt nicht nur besonderen Wert auf konstruktive Sicherheit, sondern auch darauf, dass sich Anschlaglösungen im Betrieb problemlos prüfen und eindeutig identifizieren lassen. Daher verfügen die Komponenten über RFID‑Transponder, die eine schnelle und fehlerfreie Zuordnung von WLL‑Werten, Chargendaten oder Prüffristen ermöglichen. Die RFID-Technologie beschleunigt in Verbindung mit Prüfsoftware und der kostenlosen App »RUD Buddytron« wiederkehrende Sicht- sowie Funktionsprüfungen und reduziert organisatorische Unsicherheiten, insbesondere in Betrieben mit vielen Maschinen und mobilen Modulen.
Fazit
Sichere Anschlagtechnik ist immer das Ergebnis eines Zusammenspiels aus Planung, Auswahl, Montage und Prüfung. Moderne Lösungen decken typische Szenarien im Maschinenbau ab – von wechselnden Zugrichtungen über das sichere Anschlagen in engen Bauräumen bis zum präzisen Wenden schwerer Bauteile und der Vermeidung von Shock Loads. Wer Anschlagtechnik früh in die Maschinenkonstruktion integriert und sie im Betrieb konsequent prüft, reduziert Risiken, vermeidet Schäden und erhöht die Reproduzierbarkeit – vom ersten Probelauf bis zum langjährigen Einsatz in Fertigung, Montage und Service.
 Hartmetall-Werkzeugfabrik Paul Horn GmbH
Horn-Str. 1
D-72072 Tübingen
07071 7004-0
info@de.horn-group.com
www.horn-group.com

 Ecoroll AG Werkzeugtechnik
Hans-Heinrich-Warnke-Str. 8
D-29227 Celle
05141 9865-0
mail@ecoroll.de
www.ecoroll.de


