KSS-Filtration beim Rundschleifen senkt Aufwand und Energiebedarf
Recycling, Transport, Lagerung und Sammlung
Beim Rundschleifen großer Getriebekomponenten muss die KSS-Aufbereitung hohe Schmutzfrachten stabil beherrschen. Bei SEW-Eurodrive zeigt Knoll Maschinenbau, wie der Hydrostatfilter »HydroPur H 1000« Filtervliesverbrauch, Energiebedarf und Betreuungsaufwand reduziert.
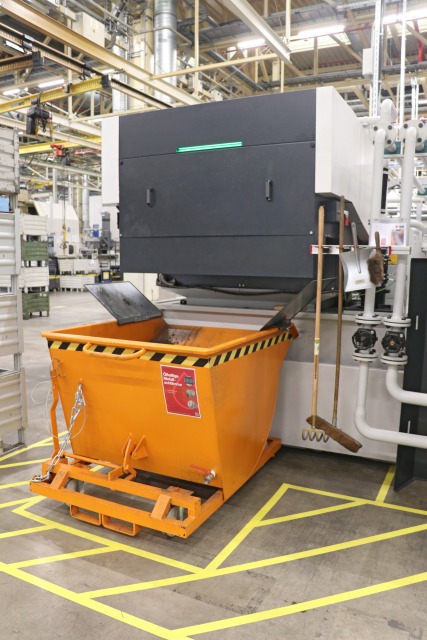
Der Hydrostatfilter ist wichtiger Bestandteil einer prozesssicheren Rundschleifbearbeitung bei SEW-Eurodrive (Bild: Knoll).
Bei der Schleifbearbeitung entscheidet nicht allein die Maschine über Produktivität und Bauteilqualität. Auch die Aufbereitung der Kühlschmierstoffemulsion spielt eine zentrale Rolle, damit Prozesse automatisiert, stabil und mit gleichbleibender Oberflächengüte laufen. Im Großgetriebewerk von SEW-Eurodrive in Bruchsal werden unter anderem Abtriebs- und Antriebswellen für Industriegetriebe bearbeitet. Die Bauteile bestehen meist aus Vergütungsstahl C60 oder vergleichbaren ungehärteten Stahlsorten. Geschliffen werden vor allem Außendurchmesser für Lagersitze sowie teils Planflächen, eingesetzt werden keramisch gebundene CBN-Scheiben.
Ausgangslage in der Schleifbearbeitung
Mit einer neuen Rundschleifmaschine stiegen Produktivität und Abtragsleistung. Gleichzeitig gelangte mehr feiner Schleifschlamm in die Emulsion. Die vorhandene Filtration erreichte zwar weiterhin die geforderte Kühlschmierstoffqualität, der Verbrauch an Filtervlies nahm jedoch deutlich zu. In der Folge war ein Vlieswechsel zeitweise bis zu einmal täglich erforderlich. Das erhöhte die Betriebsmittelkosten und den Betreuungsaufwand.
Nach gemeinsamer Analyse der Prozessbedingungen wurde die Anlage im Rahmen eines Feldtests auf einen neuen Hydrostatfilter umgebaut. Knoll Maschinenbau setzte dafür den Hydrostatfilter »HydroPur H 1000« ein. Das Ziel war dabei, die vorhandene Infrastruktur weiter zu nutzen, zugleich aber mehr Prozessreserve, eine stabilere Filtration und einen wirtschaftlicheren Betrieb zu erreichen.
Modularer Umbau der KSS-Filtration
Das Filtermodul wurde mit einem Adapter auf den bestehenden Tank gesetzt. Ergänzt wurden unter anderem eine Entgasungsrinne und eine frequenzgeregelte Hebepumpe, um der Schaumbildung im Schleifbetrieb entgegenzuwirken. Zudem wurde eine Aufwickeleinheit für verbrauchtes Filtervlies integriert, die den Schmutzaustrag abtrennt und die Entsorgung erleichtert.
Die neue Filterlösung ist modular aufgebaut und lässt sich über standardisierte Funktionsmodule anpassen. Zur Wahl stehen etwa Magnetwalze zur Vorabscheidung, Vakuumunterstützung und Endlosband. Bei Emulsionen liegt die Filterleistung bei 1000 l/min, die Vliesbreite beträgt 1520 mm. Gegenüber der bisherigen Lösung vergrößerte sich die Filterfläche auf 0,608 m² und damit auf mehr als das Vierfache. So steht mehr Reserve für den hohen Schmutzeintrag aus dem Schleifprozess zur Verfügung.
Verringerter Energiebedarf
Auch beim Energiebedarf zeigt sich ein Unterschied: Das Filteroberteil benötigt 0,85 kWh pro Betriebsstunde statt zuvor 1,75 kWh. Im Umwälzbetrieb liegt der Verbrauch bei 3,36 kWh pro Betriebsstunde gegenüber 5,125 kWh der bisherigen Lösung. Dazu tragen der vereinfachte Aufbau der Filterkammer und längere Taktabstände des Vliesantriebs bei.
Die Vakuumunterstützung erhöht den Differenzdruck an der Filterfläche. Dadurch steigt der KSS-Durchsatz, und es bildet sich schneller ein homogener Filterkuchen, der feine Partikel austrägt. In der Anwendung muss das Filtervlies im Zwei-Schicht-Betrieb lediglich alle zwei Wochen gewechselt werden. Zusätzlich wird geprüft, ob der Umstieg vom Filtervlies auf ein optionales Endlosband mit Gewebereinigung den Einsatz von Verbrauchsmaterial weiter reduzieren kann.
Insgesamt verbessert die umgebaute Filtration bei SEW-Eurodrive durch Knoll die Prozesssicherheit, senkt den laufenden Aufwand und unterstützt eine stabilere Bauteilqualität.
 Nestro Lufttechnik GmbH
Paulus-Nettelnstroth-Platz
D-07619 Schkölen
036694 41-0
info@nestro.de
www.nestro.de